模具烧焦调机参数调整指南:精准解决之道
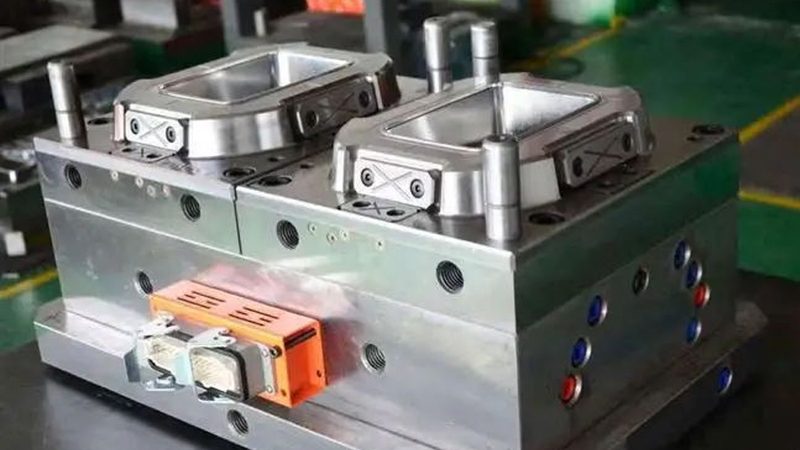
标题:模具烧焦调机参数调整指南:精准解决之道
一、烧焦现象解析
模具烧焦是注塑生产中常见的问题,它不仅影响产品质量,还可能缩短模具寿命。烧焦现象通常是由于注塑过程中塑料熔体与模具表面接触不良,导致局部温度过高,塑料熔体碳化而形成。
二、调机参数的重要性
调机参数的调整对于解决模具烧焦问题至关重要。以下是一些关键参数:
1. 注塑压力:适当的注塑压力有助于熔体顺利填充型腔,减少烧焦风险。 2. 注塑速度:过快的注塑速度可能导致熔体在型腔内停留时间不足,容易烧焦;过慢的速度则可能导致填充不足。 3. 模具温度:模具温度应与塑料的熔融温度相匹配,过高或过低都可能导致烧焦。 4. 冷却水压力和流量:冷却水压力和流量应适中,以确保模具温度均匀,减少烧焦。
三、调整方向及方法
针对烧焦问题,以下是一些调整方向和方法:
1. 逐步调整注塑压力:先适当降低注塑压力,观察熔体填充情况,逐步调整至最佳压力。 2. 调整注塑速度:根据熔体填充情况,适当调整注塑速度,避免过快或过慢。 3. 调整模具温度:根据塑料的熔融温度,适当调整模具温度,避免过高或过低。 4. 调整冷却水参数:根据模具温度变化,调整冷却水压力和流量,确保模具温度均匀。
四、注意事项
在进行调机参数调整时,应注意以下几点:
1. 逐步调整:避免一次性调整过多参数,以免造成更大的问题。 2. 观察熔体填充情况:调整参数后,应观察熔体填充情况,确保填充均匀。 3. 注意模具材质:不同材质的模具对温度和压力的敏感度不同,调整时应考虑这一点。 4. 数据记录:记录每次调整的参数和效果,以便后续分析和优化。
通过以上方法,可以有效解决模具烧焦问题,提高注塑生产效率和产品质量。在实际操作中,应根据具体情况灵活调整,以达到最佳效果。
本文由 山东宏发科工贸有限公司 整理发布。