在模具试模过程中,出现流痕是一个常见现象。流痕的形成通常与以下因素有关:
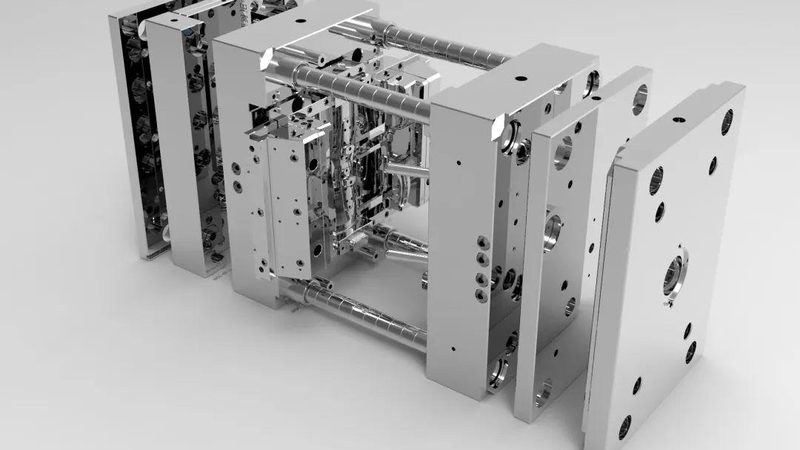
新模试模出现流痕,是正常现象吗?
一、流痕成因分析
在模具试模过程中,出现流痕是一个常见现象。流痕的形成通常与以下因素有关:
1. 钢料选择:不同钢种的熔点、流动性、收缩率等物理性能不同,可能会影响流痕的产生。
2. 模具设计:型腔设计、浇注系统设计、冷却系统设计等都会对流痕的产生产生影响。
3. 浇注参数:浇注温度、浇注速度、浇注压力等浇注参数对流痕的形成有重要影响。
4. 浇注环境:浇注过程中的环境温度、湿度等因素也会对流痕的产生产生影响。
二、流痕的判断标准
1. 流痕宽度:流痕宽度通常在0.1mm至1mm之间,超过此范围可能需要进一步分析原因。
2. 流痕长度:流痕长度一般与型腔长度相当,但个别情况下也可能出现长度较短或较长的流痕。
3. 流痕分布:流痕在型腔内的分布情况,如是否均匀、是否成规律排列等。
4. 流痕深度:流痕的深度通常在0.01mm至0.1mm之间,过深或过浅可能需要调整工艺参数。
三、流痕的处理方法
1. 模具修整:根据流痕的成因,对模具进行修整,如调整型腔设计、浇注系统设计等。
2. 浇注参数调整:优化浇注温度、浇注速度、浇注压力等参数,以降低流痕的产生。
3. 钢料选择:选择合适的钢种,降低流痕的产生。
4. 浇注环境控制:控制浇注过程中的环境温度、湿度等因素,以减少流痕的产生。
四、流痕的预防措施
1. 模具设计优化:在模具设计阶段,充分考虑钢料、浇注系统、冷却系统等因素,降低流痕产生的可能性。
2. 浇注工艺控制:严格控制浇注温度、浇注速度、浇注压力等参数,确保浇注过程的稳定性。
3. 钢料选择:选择合适的钢种,降低流痕产生的风险。
4. 浇注环境控制:优化浇注过程中的环境温度、湿度等因素,以减少流痕的产生。
总之,新模试模出现流痕是正常现象,但通过合理的工艺调整和预防措施,可以有效降低流痕的产生,提高模具质量。
本文由 山东宏发科工贸有限公司 整理发布。