压铸件披锋产生的原因解析
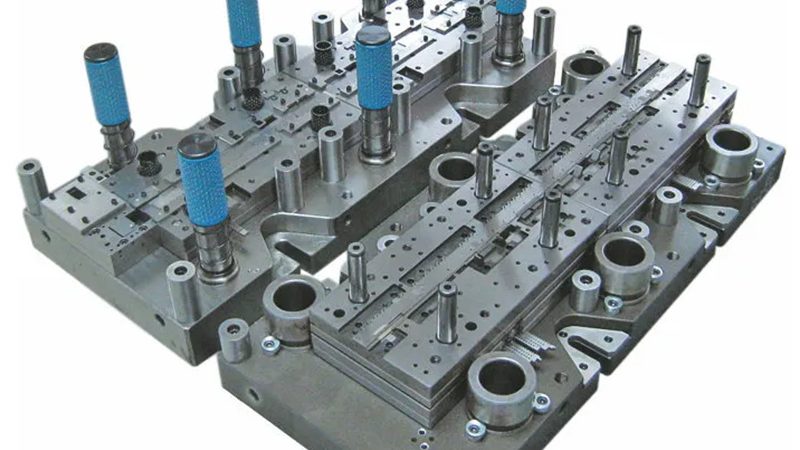
压铸件披锋产生的原因解析
压铸件披锋,即在压铸过程中,金属液在模具型腔中流动时,由于流动速度过快或压力过大,导致在型腔表面形成一层较厚的金属膜,从而在压铸件表面形成披锋。这一现象不仅影响压铸件的表面质量,还可能对后续的加工和使用带来不利影响。那么,压铸件披锋产生的根本原因有哪些呢?
一、金属液流速过快
金属液流速过快是导致压铸件披锋的主要原因之一。当金属液流速过快时,其在型腔内流动过程中容易产生涡流,使得金属液在型腔表面形成较厚的金属膜,从而形成披锋。要解决这个问题,可以通过以下途径:
1. 优化模具设计:在模具设计过程中,合理设置型腔的流道,增加流道宽度,降低金属液流速。
2. 优化浇注系统:合理设置浇注系统,增加浇注系统压力,使金属液在型腔内流动更加平稳。
3. 控制金属液温度:通过控制金属液温度,降低其流动性,从而降低金属液流速。
二、型腔表面质量差
型腔表面质量差也是导致压铸件披锋的重要原因。当型腔表面存在凹凸不平、粗糙度较大等情况时,金属液在流动过程中容易产生涡流,从而形成披锋。以下是一些改善型腔表面质量的措施:
1. 选用优质模具材料:选用高硬度、耐磨、耐腐蚀的模具材料,提高型腔表面的耐磨性和耐腐蚀性。
2. 严格控制模具加工精度:在模具加工过程中,严格控制加工精度,确保型腔表面质量。
3. 模具表面处理:对型腔表面进行抛光、氮化、镀硬铬等处理,提高型腔表面的光洁度和耐磨性。
三、模具温度控制不当
模具温度控制不当也是导致压铸件披锋的原因之一。当模具温度过高或过低时,都会影响金属液的流动性和凝固速度,从而影响压铸件质量。以下是一些模具温度控制的措施:
1. 选用合适的模具材料:根据金属液的性质和压铸工艺要求,选用合适的模具材料。
2. 严格控制模具温度:在压铸过程中,实时监控模具温度,确保模具温度在合适范围内。
3. 优化模具结构:优化模具结构,提高模具的传热性能,降低模具温度波动。
总结
压铸件披锋产生的原因是多方面的,主要包括金属液流速过快、型腔表面质量差、模具温度控制不当等。针对这些问题,我们可以从优化模具设计、改进浇注系统、提高型腔表面质量、控制模具温度等方面入手,从而有效预防和解决压铸件披锋问题。